

Kan C71500 sveises?
Ja,C71500 kobber nikkelrørhar utmerket sveisbarhet.Faktisk har C71500 (70/30) bedre sveisbarhet enn C70600 (90/10) på grunn av det høyere nikkelinnholdet. Det kreves imidlertid riktige teknikker og fyllmetaller.
| Sveisemetode | Egnethet for C71500 | Notater |
|---|---|---|
| TIG (GTAW) | Glimrende | Foretrukket metode for tynnveggede rør |
| MIG (GMAW) | Glimrende | Egnet for tyngre veggrør |
| Belagt metallbue (MMA / SMAW) | Glimrende | Bra for feltreparasjoner |
| Motstandssveising (punkt, søm) | Glimrende | For ark og lysmåler |
| Lodding | Glimrende | For skjøter med lavt-trykk og lav-temperatur |
| Lodding | Glimrende | For ikke-kritiske tilkoblinger |
| Oksyacetylensveising | God | Akseptabelt, men ikke foretrukket |
| Karbonbuesveising | Ikke anbefalt | Kan forårsake karbidutfelling |
Anbefalte fyllmetaller for C71500
| Fyllmetall | AWS-klassifisering | Best for | Hvorfor |
|---|---|---|---|
| ERNi-7 | AWS A5.14 | Beste valget for sjøvannsservice | Utmerket korrosjonsbestandighet, sprekkmotstand, samsvarer med C71500-egenskaper |
| RNi-7 | – | SMAW (stikkelektrode) | Feltsveising, reparasjonsarbeid |
| ERCuNi | AWS A5.7 | Generelt formål | Akseptabelt for ikke-kritiske applikasjoner |
| CuNi70/30 | – | Matchende filler | Lignende sammensetning som uedelt metall |
For C71500-rør brukt i sjøvann eller marine miljøer,bruk ERNi-7 fyllmetall. ERCuNi kan forårsake varme sprekker under stive forhold.
TIG-sveising (GTAW)
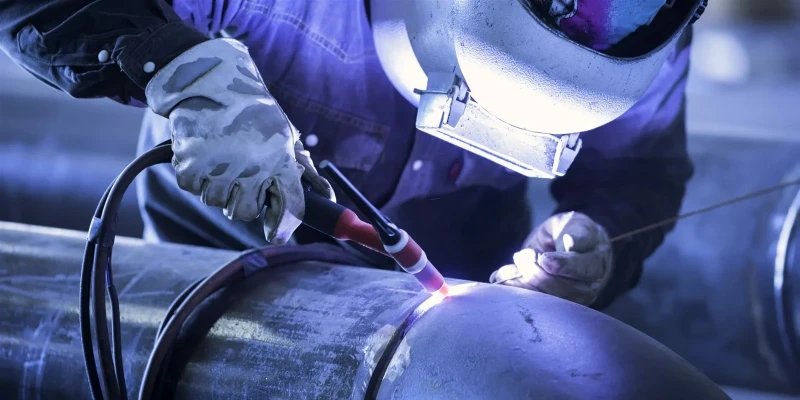
TIG-sveising er den foretrukne metoden for C71500 kobbernikkelrør, spesielt for tynnveggede rør (mindre enn eller lik 3 mm veggtykkelse).
| Parameter | Anbefalt innstilling |
|---|---|
| Polaritet | DCEN (Direct Current Electrode Negative) |
| Wolfram elektrode | 2 % thoriat (rød) eller 2 % lanthanert (blått), 1,6-2,4 mm |
| Beskyttelsesgass | 100 % argon (15–20 LPM) |
| Ryggspyling (innvendig rør) | 100 % argon (kreves for rotpassering) |
| Fyllmetall | ERNi-7 (AWS A5.14) |
| Forvarm | Ikke nødvendig (romtemperatur akseptabelt) |
| Interpass temperatur | Maksimalt 150 grader (300 grader F) |
| Varmeinngang | Moderat – unngå overoppheting |
TIG sveisetrinn:
Rengjør rørendene til blankt metall – fjern all olje, fett og oksid
Bevel the pipe ends for wall thickness >3 mm (V-spor, 60-70 grader inkludert vinkel)
Sett opp argon tilbakespyling inne i røret
Heftesveis på 3-4 punkter rundt omkretsen
Sveis rotgjennomgang med ryggspyling, ved hjelp av ERNi-7 filler
Sveisefylling og hette passerer uten bakrensing (argon-skjerming er fortsatt nødvendig)
La sakte avkjøles – ikke bråkjøl
MIG-sveising (GMAW)
| Parameter | Anbefalt innstilling |
|---|---|
| Polaritet | DCEP (Direct Current Electrode Positive) |
| Beskyttelsesgass | 100% argon eller argon + helium blanding |
| Overføringsmodus | Sprayoverføring (unngå kortslutning) |
| Fyllmetall | ERNi-7 (AWS A5.14) |
| Forvarm | Ikke nødvendig |
| Interpass temperatur | Maksimalt 150 grader (300 grader F) |
SMAW (stavsveising)
Belagt metallbuesveising er akseptabelt for feltreparasjoner og rør med større diameter der TIG/MIG er upraktisk.
| Parameter | Anbefalt innstilling |
|---|---|
| Elektrode | RNi-7 eller ENiCu-7 |
| Polaritet | DCEP |
| Forvarm | Ikke nødvendig |
| Interpass temperatur | Maksimalt 150 grader (300 grader F) |
Lodding og lodding
For ikke-kritiske tilkoblinger, lav-trykk, lav-temperatur, er lodding og lodding utmerkede alternativer.
| Metode | Fyllmateriale | Temperaturområde | Søknad |
|---|---|---|---|
| Lodding | Sølv-basert loddelegering (BCuP-serien) | 650-815 grader | Varmevekslere, beslag |
| Lodding | Tinn-bly eller blyfritt-lodd | 180-250 grader | Vannledninger med lavt-trykk |
Vanlige sveisefeil og hvordan du unngår dem
| Mangel | Forårsake | Forebygging |
|---|---|---|
| Varm sprekking | Feil fyllmetall (ERCuNi), overdreven tilbakeholdenhet | Bruk ERNi-7 filler, reduser tilbakeholdenhet |
| Porøsitet | Forurenset overflate, utilstrekkelig dekkgass | Rengjør røret grundig, kontroller argonstrømmen |
| Mangel på fusjon | Lav varmetilførsel, feil polaritet | Øk varmetilførselen, bekreft DCEP for MIG |
| Oksidasjon (rot) | Ingen ryggrensing | Bruk 100 % argon tilbakespyling for rotpassering |
| Underskjæring | Overdreven varmetilførsel eller kjørehastighet | Reduser varmetilførselen, juster reisehastigheten |
| Sprøhet | Overoppheting, langsom avkjøling | Kontroller interpass-temperaturen, la langsom avkjøling |
For-sveiseforberedelse
| Skritt | Handling |
|---|---|
| 1. Rengjøring | Fjern olje, fett, maling og oksider fra sveiseområdet (minimum 50 mm fra skjøten) |
| 2. Avfetting | Bruk aceton eller alkohol – ikke bruk klorerte løsemidler |
| 3. Fasing | For wall thickness >3 mm, lag V-spor med 60-70 grader inkludert vinkel |
| 4. Tilpass-opp | Oppretthold konsistent rotgap (1-2 mm typisk) |
| 5. Festesveising | 3-4 stifter jevnt fordelt, sørg for riktig justering |
| 6. Oppsett for ryggrensing | For TIG-rotpassering, tette rørender og fyll med 100 % argon |
Etter-sveisebehandling
| Behandling | Når det er nødvendig | Beskrivelse |
|---|---|---|
| Avspenningsgløding | For kaldt bøyd C71500 rør etter bøying | 280-500 grader, hold 1 time per tomme tykkelse |
| Rengjøring | Alltid | Fjern slagg (SMAW) eller oksidasjon (TIG/MIG) |
| Visuell inspeksjon | Alltid | Se etter sprekker, porøsitet, underskjæring |
| Ikke-destruktiv testing (NDT) | Når spesifisert | PT (dye penetrant), RT (radiografisk) eller UT (ultralyd) |
C71500 vs C70600 sveisbarhet
| Eiendom | C71500 (70/30) | C70600 (90/10) |
|---|---|---|
| Sveisbarhet | Glimrende | Veldig bra |
| Anbefalt fyllstoff | ERNi-7 | ERCuNi eller ERNi-7 |
| Hot cracking tendens | Lavere (høyere Ni-innhold) | Litt høyere |
| Ryggrensing kreves | Ja (for root pass) | Ja (for root pass) |
| Forvarming kreves | Ingen | Ingen |
| Avlastning etter sveising | Ikke nødvendig | Ikke nødvendig |
Applikasjons-spesifikk sveising
| Søknad | Anbefalt prosess | Fyllmetall | Spesielle hensyn |
|---|---|---|---|
| Sjøvannsrør, standard service | TIG eller MIG | ERNi-7 | Ryggspyling kreves for rotpassering |
| Sjø-/militære systemer | TIG | ERNi-7 | Full sveiseprosedyrekvalifisering kreves |
| Varmevekslerrør (tynne vegger) | TIG (orbital) | ERNi-7 | Automatisk sveising, ingen fyllstoff noen ganger |
| Feltreparasjon | SMAW (pinne) | RNi-7 | Hold elektrodene tørre |
| High-pressure pipe (>5 mm vegg) | MIG (sprayoverføring) | ERNi-7 | Multi-pass, interpass-rengjøring |
| Lavt-trykk, lav-temp | Lodding eller lodding | BCoup eller blikk-bly | Ikke for høystressapplikasjoner |
FAQ
Q1: Hva er den beste sveisemetoden for C71500 kobbernikkelrør?
TIG (GTAW) er den beste metoden for C71500-rør, spesielt for veggtykkelse opp til 3 mm.For tykkere vegger er MIG (GMAW) sprayoverføring også utmerket. For feltreparasjoner er stavsveising (SMAW) med RNi-7 elektroder akseptabelt. Alle metoder unntatt karbonbuesveising er vurdert som utmerket eller bra for C71500.
Spørsmål 2: Hvilket fyllmetall skal jeg bruke for sveising av C71500 i sjøvannstjeneste?
Bruk ERNi-7 (AWS A5.14) fyllmetall for C71500-rør i sjøvann eller marine applikasjoner.ERNi-7 gir utmerket korrosjonsbestandighet og sprekkmotstand. Ikke bruk ERCuNi for kritiske sjøvannssveiser – det kan forårsake varme sprekker under stiv tilbakeholdenhet.
Q3: Må jeg forvarme C71500-røret før sveising?
Nei, forvarming er ikke nødvendig for C71500-rør.Romtemperatur er akseptabel for de fleste bruksområder. Hold imidlertid interpass-temperaturen under 150 grader (300 grader F) for å unngå overoppheting og sprøhet.
Spørsmål 4: Trenger jeg tilbakerensing (argon inne i røret) når jeg sveiser C71500?
Ja, for TIG-sveising av rotpassasjen kreves tilbakespyling med 100 % argon.Uten tilbakerensing vil innsiden av sveisen oksidere, og skape en porøs, svak rotvulst. For MIG-sveising med tykkere vegger, kan det hende at det ikke er nødvendig med bakrensing for fyll- og hettepasseringer.
Q5: Kan jeg sveise C71500 til rustfritt stål eller karbonstål?
Ja, men med forhåndsregler.Bruk ERNi-7 fyllmetall. For sveising til karbonstål, bruk en nikkelbasert elektrode for å håndtere differensiell ekspansjon. For galvaniske korrosjonsproblemer i sjøvann, bruk isolerte flenser i stedet for direkte sveising når det er mulig.
Q6: Hvorfor sprakk min C71500-sveis? Hva gikk galt?
Mest sannsynlig brukte du ERCuNi fyllmetall i stedet for ERNi-7, eller du hadde overdreven tilbakeholdenhet.ERCuNi kan forårsake varme sprekker i C71500 under stive forhold. Sjekk også: ble røret renset skikkelig? Ble ryggspyling brukt til rotovergangen? Ble interpass temperatur kontrollert?
Q7: Kan jeg bruke oksyacetylen-sveising for C71500-rør?
Oksyacetylen-sveising er vurdert som "God" for C71500, men det anbefales ikke for kritiske bruksområder med sjøvann.Det er vanskeligere å kontrollere varmetilførselen og unngå oksidasjon. TIG- eller MIG-sveising foretrekkes.
Spørsmål 8: Trenger jeg avlastningsgløding C71500 etter sveising?
Nei, etter-sveiseavlastning er ikke nødvendig for C71500-rør.Men hvis røret ble kaldbøyd før sveising, bør avspenningsgløding (280-500 grader) utføres før sveising for å forhindre gjenværende spenningssprekker.
Q9: Hva er den maksimale interpass-temperaturen for sveising av C71500?
Maksimal interpasstemperatur er 150 grader (300 grader F).Overskridelse kan forårsake kornvekst, redusert korrosjonsbestandighet og sprøhet. La røret avkjøles mellom passasjer om nødvendig.
Q10: Kan jeg sveise C71500 til C70600? Hvilket fyllmetall?
Ja, C71500 og C70600 kan sveises sammen.Bruk ERNi-7 fyllmetall for best resultat. Sveisesonen vil ha egenskaper mellom de to legeringene. For kritiske bruksområder, kvalifiser sveiseprosedyren før produksjon.


