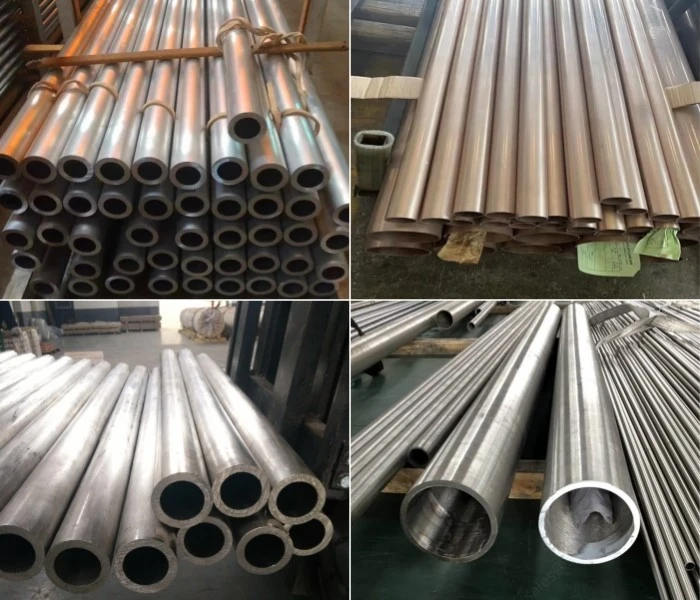
Denne rapporten gir en sammenlignende analyse av kaldbøyningsmetoder for to kobber-nikkellegeringsrør: C70600 (90/10) og C71500 (70/30). Analysen dekker materialegenskaper, fysiske og mekaniske endringer under bøying, kvalitetskontroll etter-behandling og kostnads-avveininger{10}}for applikasjonsscenarier.
C70600 rør, på grunn av deres utmerkede duktilitet og relativt lavere flytestyrke, demonstrerer utmerket formbarhet under kaldbøying, krever lavere formingskraft og gir betydelige kostnadsfordeler.
C71500 rør, med sitt høyere nikkelinnhold, gir overlegen korrosjonsmotstand og høyere styrke, noe som gjør dem spesielt egnet for høy-hastighet, høyt-trykk eller ekstremt korrosive miljøer. Disse overlegne mekaniske egenskapene byr imidlertid også på prosesseringsutfordringer. Høyere flytestyrke og hardhet krever kraftigere utstyr og mer presis verktøy for kaldbøying.
C70600 er egnet for de fleste kostnadssensitive-ingeniørapplikasjoner med standard ytelseskrav. C71500 er designet for oppgavekritiske-systemer der holdbarhet og pålitelighet oppveier initialkostnad og prosesseringsvansker, og gir optimale langsiktige-fordeler under de mest alvorlige serviceforholdene.
Materialegenskaper og mekanisk ytelse
C70600 (90/10) Egenskaper
C70600, også kjent som CuNi10Fe1Mn, inneholder omtrent 90% kobber og 10% nikkel, med små tilsetninger av jern (1,0-2,0%) og mangan (0,5-1,5%). Jerntilsetningen er kritisk for å øke erosjons- og støtmotstanden i sjøvann.
C70600 viser god duktilitet og moderat styrke, noe som gjør det enkelt å arbeide med kaldt arbeid. Typiske mekaniske egenskaper i glødet tilstand:
| Eiendom | Verdi |
|---|---|
| 0,2 % avkastningsstyrke (bevisstyrke) | 100 – 130 MPa |
| Strekkstyrke | 300 – 380 MPa |
| Forlengelse | 30 – 34% |
| Hardhet (Hv) | 90 |
C71500 (70/30) Egenskaper
C71500, som tilsvarer europeisk standard CuNi30Mn1Fe, inneholder omtrent 70 % kobber og 30 % nikkel, med jern typisk kontrollert til 0,5-1,0 % og mangan under 1,0 %. Det høyere nikkelinnholdet gir overlegen korrosjonsbestandighet, spesielt i miljøer med høy-hastighet, høy temperatur eller sure omgivelser.
På grunn av økt nikkelinnhold har C71500 høyere styrke og hardhet enn C70600. Typiske mekaniske egenskaper i glødet tilstand:
| Eiendom | Verdi |
|---|---|
| 0,2 % avkastningsstyrke | 120 – 130 MPa |
| Strekkstyrke | 350 – 390 MPa |
| Forlengelse | 35 – 45% |
| Hardhet (Hv) | 100 |
C70600 vs C71500 – Sammenligning av mekaniske egenskaper
| Eiendom | C70600 (90/10) | C71500 (70/30) |
|---|---|---|
| 0,2 % avkastningsstyrke (MPa) | 100-130 | 120-130 |
| Strekkstyrke (MPa) | 300-380 | 350-390 |
| Forlengelse (%) | 30-34 | 35-45 |
| Hardhet (Hv) | 90 | 100 |
Den høyere styrken til C71500 påvirker direkte kaldbøyningsvansker. Høyere flytegrense betyr at det kreves større formingskraft for å oppnå tøyningen som trengs for å bøye.
Kaldbøyningsprinsipper og effekter på rør
Plastisk deformasjon og arbeidsherding
Når materialet gjennomgår plastisk deformasjon, multipliseres dislokasjoner i krystallgitteret og beveger seg. Disse dislokasjonene floker seg inn i hverandre eller blir hindret av korngrenser og utfellinger, noe som øker dislokasjonstettheten betydelig. Dette fenomenet manifesterer seg som økt styrke og hardhet, kjent som "arbeidsherding" eller "strekkherding".
For kobber-nikkellegeringer er arbeidsherdningseffekten under kaldbøyning betydelig. Etter bøying øker styrken til den bøyde delen, men duktiliteten avtar. For C71500, som allerede har høyere startstyrke, er arbeidsherdningseffekten mer uttalt, noe som gir enda høyere sluttstyrke i bøyd seksjon, men også større duktilitetstap og høyere restspenninger.
Geometriske og strukturelle endringer under bøying
Endring av veggtykkelse:Den indre buen av bøyningen er under trykkspenning, noe som fører til at veggtykkelsen øker litt. Den ytre buen er under strekkspenning, noe som fører til at veggtykkelsen reduseres. Overdreven veggfortynning reduserer trykkkapasiteten og kan påvirke strukturell integritet.
Seksjonsdeformasjon (ovalitet):Bøyning fører til at det sirkulære-tverrsnittet blir elliptisk. Overdreven ovalitet kan hindre passasjen til griser. Internasjonale standarder krever vanligvis at ovalitet ikke overstiger 0 %.
Bøyeradius og materialegenskaper
Forholdet mellom bøyeradius og rørveggtykkelse (R/T-forhold) er en nøkkelparameter som bestemmer kaldbøyningsvansker. Materialets duktilitet, flytestyrke og hardhet bestemmer direkte minimum sikker bøyeradius.
| Materiale | Formbarhet | Minimum bøyeradius | Nødvendig formingsstyrke |
|---|---|---|---|
| C70600 | Glimrende | Mindre radius mulig | Senke |
| C71500 | God | Større radius kreves | Høyere |
Kaldbøyningssammenligning: C70600 vs C71500
Formbarhet og vanskelighetsvurdering
C70600 (90/10):
Lavere flytegrense (100-130 MPa) krever mindre formingskraft
Høyere forlengelse (30-34%) tillater større belastning uten brudd
Mindre utsatt for sprekker under bøying
Lavere strømkrav til utstyr
Mindre verktøyslitasje
C71500 (70/30):
Høyere flytegrense (120-130 MPa) og hardhet (100 Hv) krever større bøyemoment
Krever kraftigere utstyr og hardere verktøymaterialer
Må opprettholde større bøyeradius for å forhindre sprekkdannelser i ytre lysbue
Behandlingsproblemer betydelig høyere enn C70600
Arbeidsherdende effekter
C70600:Styrke og hardhet øker moderat etter bøying. Opprinnelig duktilitet er tilstrekkelig til å imøtekomme tap etter-bøyning.
C71500:Arbeidsherdende effekt er mer uttalt på grunn av høyere initial styrke. Den bøyde seksjonen når svært høye styrkenivåer, egnet for miljøer med høyt-trykk. Duktilitetstapet er imidlertid større og gjenværende spenninger er høyere.
Etter-bøyebehandling og kvalitetssikring
Stressavlastende utglødning
Kaldbøyning introduserer restspenninger, spesielt strekkspenninger på den ytre buen. I klorid-rike miljøer øker restspenninger risikoen for spenningskorrosjonssprekker (SCC).
Stressavlastende glødetemperaturer:
| Legering | Stressavlastende glødingstemperatur |
|---|---|
| C70600 | 593 – 816 grader (1100 – 1500 grader F) |
| C71500 | 280-500 grader |
Avspenningsgløding er spesielt viktig for C71500. Legeringen brukes i applikasjoner med høye krav til holdbarhet og pålitelighet, nettopp der SCC-risikoen er høyest (høy temperatur, høyt trykk, høy korrosivitet). Dette nødvendige trinnet øker produksjonskompleksiteten, produksjonskostnadene og ledetiden.
Kostnads-nytteanalyse
Materialkostnad vs. behandlingskostnad
| Kostnadsfaktor | C70600 (90/10) | C71500 (70/30) |
|---|---|---|
| Råvarekostnad | Senke | Betydelig høyere |
| Vanskeligheter med å bøye kaldt | Lav, god formbarhet | Høy, krever kraftigere utstyr |
| Etter{0}}behandlingskostnad | Lav, vanligvis ikke obligatorisk | Høy, spenningsavlastende gløding kreves |
| Egnet strømningshastighetsområde | General | Høy |
| Egnet trykkområde | General | Høy |
| Korrosjonsbestandighet | Glimrende | Overlegen |
| Totale eierkostnader (TCO) | Betydelig fordel | Høyere, men lavere langsiktig-vedlikehold |
Applikasjonsvalg basert på kaldbøyningsytelse
C70600 (90/10) – Beste applikasjonsscenarier:
Generelle marine rørsystemer (kondensatorer, varmevekslere, sjøvannskjølesystemer)
Avsaltingsanlegg (standard strømnings- og trykkforhold)
Offshoreplattformer (ikke-høy-hastighet eller ikke-ekstremt trykkrør)
C71500 (70/30) – Beste applikasjonsscenarier:
Høy-varmevekslere og høyhastighets-marine rør
Marine og militært utstyr (høyeste krav til pålitelighet)
Etsende væsketransport (høy temperatur, høyt trykk eller sure væsker)
Oppdragskritiske-systemer der pålitelighet oppveier startkostnadene
FAQ
Q1: Hvilken legering er lettere å kaldbøye, C70600 eller C71500?
C70600 er betydelig lettere å kaldbøye.C70600 har lavere flytegrense (100-130 MPa) og høyere forlengelse (30-34%), krever mindre formingskraft og tillater mindre bøyeradius. C71500 har høyere flytegrense (120-130 MPa) og hardhet (100 Hv), noe som krever større bøyeradius og kraftigere utstyr.
Spørsmål 2: Krever C71500 varmebehandling etter-bøying?
Ja, avspenningsgløding anbefales sterkt for C71500 etter kaldbøyning.C71500 brukes vanligvis i-oppdragskritiske applikasjoner der SCC-risikoen er høyest. Spenningsavlastning ved 280-500 grader fjerner gjenværende spenninger og sikrer langsiktig-pålitelighet. C70600 krever vanligvis ikke obligatorisk varmebehandling etter bøying.
Q3: Hvorfor har C71500 høyere behandlingskostnader enn C70600?
Høyere råvarekostnader, større bøyevansker og obligatorisk avspenningsgløding.C71500 inneholder 30 % nikkel vs C70600s 10 % nikkel, noe som øker råvarekostnadene betydelig. Bøying krever kraftigere utstyr, hardere verktøy og større bøyeradius. Glødetrinnet legger til energi-, arbeids- og tidskostnader.
Spørsmål 4: Hvilken legering er mer egnet for sjøvannsrør med høy-hastighet?
C71500 er mer egnet for sjøvann med høy-hastighet.C71500s høyere styrke og overlegne erosjonsmotstand gjør den ideell for turbulente eller høye-sjøvannsforhold. C70600 er begrenset til lavere hastigheter (typisk under 3,5 m/s). For systemer med høyt-trykk og høy-hastighet som krever langsiktig-pålitelighet, velg C71500.
Q5: Hva er minste bøyeradius for C70600 vs C71500?
C70600 kan oppnå mindre bøyeradier enn C71500 på grunn av høyere duktilitet og lavere styrke.Minste bøyeradius avhenger av veggtykkelse og spesifikt temperament, men C71500 krever generelt større radier for å forhindre sprekkdannelse i ytre bue. For trange svinger i røroppsett med begrenset plass-, tilbyr C70600 større designfleksibilitet.
Kvalitetskontroll for C71500 kobberrør kald bøying
Inspeksjon før-bøyning:
Dimensjonsbekreftelse (OD, veggtykkelse, retthet)
Materialsertifiseringsgjennomgang (kjemisk sammensetning, mekaniske egenskaper)
Overflatekontroll for mangler
Under bøying:
Verifisering av bøyeradius
Overvåking av veggtykkelse (hindre overdreven tynning)
Ovalitetsmåling (maks 0 % i henhold til internasjonale standarder)
Inspeksjon av overflatesprekker
Etter-bøyebehandling:
Avspenningsgløding ved 280-500 grader for C71500
Hardhetstesting for å verifisere riktig gløding
Avsluttende dimensjonskontroll
Ikke-destruktiv testing (når spesifisert):
Virvelstrømstesting for overflatedefekter
Ultralydtesting for indre feil
Dye penetrant testing for sprekker på bøyeradius
Emballasje for Cold Bent C71500 kobberrør
Individuell beskyttelse:Hvert bøyd rør er pakket med skum- eller plasthylse for å forhindre overflateskade under transport.
Bunting:Rør stablet i lag med kryssfinerskillere, festet med stålstropper.
Etiketter:Legering (C71500 70/30), bøyeradius, vinkel, varmetall, dimensjoner, mengde, PO-nummer.
Eksporter emballasje:Trekasser med skumfor for bøyde former.

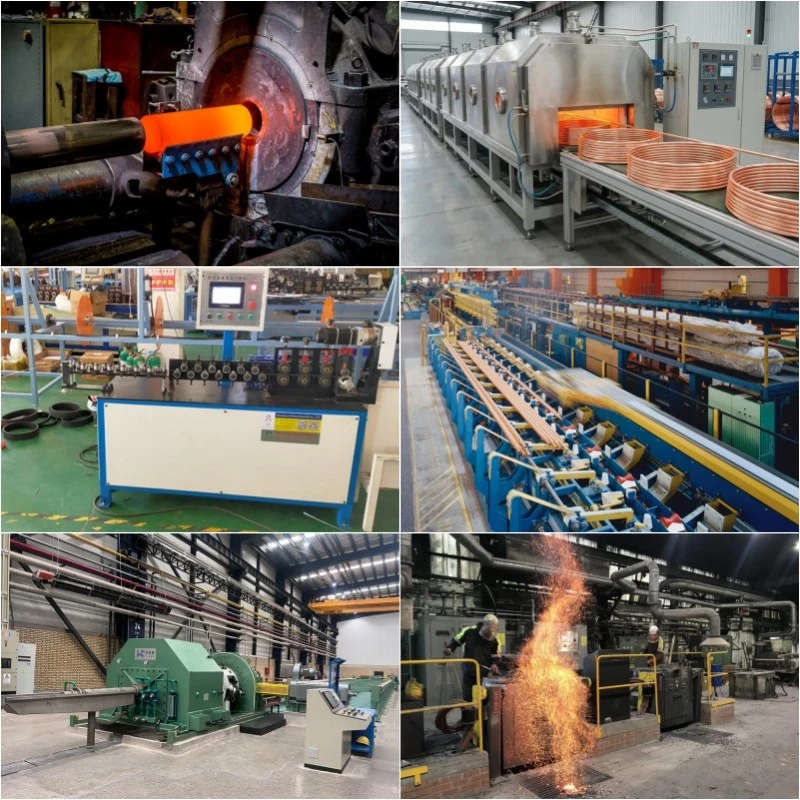
Fabrikkutstyr for C71500 kobberrør kaldbøying
| Utstyr | Spesifikasjon | Hensikt |
|---|---|---|
| Induksjonssmelteovn | 6 tonn kapasitet | Nøyaktig kontroll av Ni 29-33 %, Fe 0,4-1,0 % |
| Kontinuerlig trinser | 200 mm emne | Produserer emne for rørekstrudering |
| Ekstrusjonspresse | 3500 tonn | Danner hult rørskall |
| Kald pilgermølle | Flere stativer | Reduserer OD og veggtykkelse |
| Tegn benk | 30T og 60T | Endelig dimensjonering, retthet 0,5 mm/m |
| Glødeovn | 600-815 grader | Produserer glødet temperament |
| CNC mandrel Bender | CNC kontrollert | Presisjon kaldbøyning, programmerbare bøyningsvinkler |
| Hydraulisk rørbøyer | Høy kapasitet | For større diameter C71500 rør |
| Avspenningsglødeovn | 280-500 grader | Varmebehandling etter-bøying for C71500 |
| Virvelstrømstester | 100% på nett | Ikke-destruktiv testing for defekter |
| Hydrostatisk tester | 6000 psi | Lekkasjetesting |
| Metallurgisk laboratorium | OES, strekktester, hardhetstester | Sammensetning og mekanisk verifisering |